
滚动信息2
发布时间:2026-10-13 17:09:02
摘要:针对传统天然气蒸汽转化制氢能耗偏高、甲烷转化率受限的瓶颈,某制氢装置引入反向转化工艺进行节能改造。通过系统调控水碳比、转化炉出口温度、循环比等关键参数,实现甲烷转化率由91.2%提升至96.8%,单位氢气能耗下降20.1%。本文结合工业生产实测数据,分析反向转化工艺的反应机理、参数调控规律及运行经济性,为同类装置节能优化提供工程参考。
关键词:天然气制氢;反向转化;水碳比;循环比;参数调控;节能降耗
1 工艺原理
反向转化工艺(Reverse Reforming)是在传统一段蒸汽转化基础上,将部分高温转化气经循环压缩机返回转化炉入口,与预热后的原料天然气及蒸汽混合后再次进入催化剂床层反应的工艺路线[1]。其核心反应包括甲烷蒸汽重整反应与水煤气变换反应,见下①式、见下②式:
CH₄ + H₂O ⇌ CO + 3H₂ ① ΔH₂₉₈ = +206.3 kJ/mol
CO + H₂O ⇌ CO₂ + H₂ ② ΔH₂₉₈ = -41.2 kJ/mol
从热力学角度分析,循环气中携带的CO₂和H₂改变了反应体系的初始组成分布。循环气带入的大量CO₂与H₂在床层上部逆变换反应生成CO和H₂O,见下③式:
CO₂ + H₂ ⇌ CO + H₂O ③ ΔH₂₉₈ = +41.2 kJ/mol
该反应生成的额外H₂O为①式甲烷蒸汽重整提供了更多反应物,使甲烷转化率净提升。同时,循环气显热回收(约520℃)直接降低了转化炉燃料气消耗,这是节能的重要来源之一[2]。
反应速率可用经验速率方程表达,见下④式:
r_CH₄ = k · p_CH₄^0.5 · p_H₂O^0.5 / (1 + K_CO · p_CO + K_CO₂ · p_CO₂) ④
式中:r_CH₄为甲烷反应速率,mol/(g·h);k为反应速率常数,与温度满足阿伦尼乌斯关系;p_CH₄、p_H₂O、p_CO、p_CO₂分别为各组分分压,MPa;K_CO、K_CO₂为对应组分的吸附平衡常数。
2 生产实践与参数调控
2.1 装置概况
某厂10000 Nm³/h制氢装置采用顶烧式方箱转化炉,炉管共336根,规格φ127×18 mm,材质HK-40。催化剂分上下两段装填,上段为Z417型低水碳比催化剂(装填量12.5 m³),下段为Z418型耐热催化剂(装填量18.2 m³)。原设计操作参数为:水碳比3.5、转化炉出口温度820℃、操作压力2.0 MPa。改造后增设离心式循环压缩机,流量调节范围2000~5000 Nm³/h,设计循环比调节范围0.2~0.5,循环气经废热锅炉换热后温度约520℃返回转化炉入口总管[3]。
2.2 关键参数调控策略
运行调试阶段采用单因素轮换法结合正交试验,重点考察水碳比(S/C)、转化炉出口温度(T_out)、循环比(R)三个核心参数对甲烷转化率及单位能耗的影响。各参数组合下的运行数据见下表1:
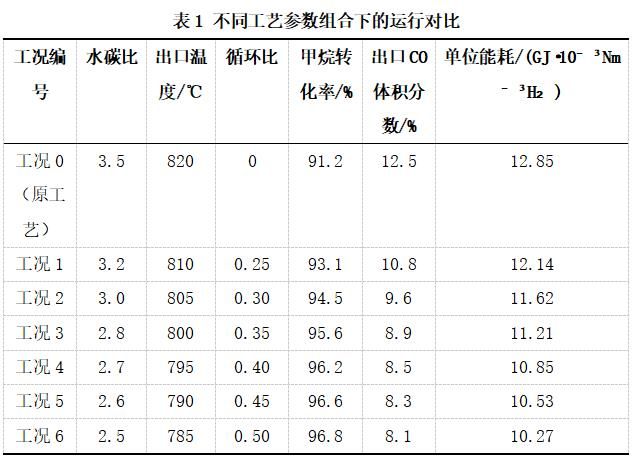
由表1可见,随着循环比增大、水碳比降低,甲烷转化率呈单调上升趋势,单位氢气能耗持续下降。工况6(优化工况)较原工艺甲烷转化率提高5.6个百分点,单位能耗降低20.1%,出口CO体积分数下降35.2%,后续中温变换工段负荷相应减轻约28%。
2.3 水碳比调控
水碳比是影响积碳风险与能耗的最敏感参数。理论上,水碳比越低越节能,但存在催化剂积碳的下限。反向转化条件下,循环气中CO₂对积碳有显著抑制作用(CO₂消碳反应:C + CO₂ → 2CO),使得安全水碳比下限从传统工艺的2.8降至2.5。实际运行中,将水碳比控制在2.5~2.7区间,既保证了催化剂长期稳定性,又实现了显著节能。积碳风险评估采用热力学碳势判据,见下⑤式:
C_p = p_CO² / (p_CO₂ · K_p) ⑤
式中:C_p为碳势,C_p<1时无积碳风险;K_p为布达尔反应平衡常数。
2.4 催化剂活性维护
反向转化条件下,床层入口温度因循环气预热提高约45~55℃,上段催化剂热负荷增大。通过以下措施控制催化剂活性衰减:(1)严格控制原料气总硫含量<0.5 ppm,防止催化剂硫中毒;(2)每3个月进行一次注汽烧碳操作,每次持续4~6小时,蒸汽量按正常负荷的1.2倍控制;(3)每周监测床层阻力降变化,阻力升幅超过15%时及时调整操作参数;(4)转化炉管管壁温度定期检测,单管壁温与平均温差超过30℃时列入重点监控。连续运行18个月后,催化剂活性衰减率为3.2%,床层阻力升幅8.7%,均满足设计预期。
3 能耗与经济性分析
改造前后主要技术经济指标对比见下表2:
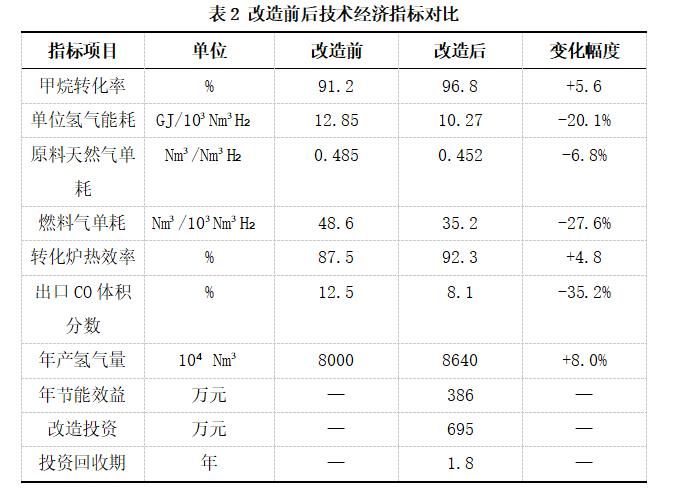
由表2可知,反向转化工艺在提升氢气产量8.0%的同时,显著降低了能耗与物耗。燃料气单耗下降幅度最大(27.6%),主要得益于循环气显热回收。按年运行8000小时、天然气价格2.8元/Nm³计算,年节约原料天然气约264万Nm³、燃料气约107万Nm³,折合标煤约3120吨,投资回收期约1.8年,经济效益显著。
4 结论
(1)反向转化工艺通过循环气回流改变反应体系组成,利用CO₂消碳效应降低安全水碳比下限,在水碳比2.5、循环比0.5条件下,甲烷转化率达96.8%,较传统工艺提升5.6个百分点。
(2)循环比与水碳比是影响能耗和转化率的最关键参数,二者存在最优匹配区间;转化炉出口温度可在785~800℃范围内灵活调节,以适应不同负荷需求。碳势判据可有效指导水碳比下限的安全调控。
(3)该工艺改造投资少、见效快,在天然气制氢领域具有良好的推广应用价值,尤其适用于现有制氢装置的节能扩能改造。
参考文献:
[1] 完颜祺琪,胥洪成,李康,等.深层地下空间综合利用现状与发展方向[J].石油学报, 2026, 47(1):257-267,310.
[2] 王小林,刘嘉翌,杜 东,等.中国石油氨能产业发展战略[J].石油学报, 2025, 46(2):456-465.
[3] 张荀,余旺,曹玥晗,等.太阳能驱动天然气转化制化学品研究进展[J].低碳化学与化工, 2025, 50(8):21-22.
作者简介:陈臣1985年12月15日 男 辽宁省辽阳市 汉族 本科,化学工程与工艺 助理工程师,单位职务(生产调度主任) 浙江将蓝生物能源科技有限公司 研究方向:化工
陈臣
浙江将蓝生物能源科技有限公司
 新浪微博:
 官方微信 :hbdtwx | 下载应用:
 冀公网安备 13010802000382号

